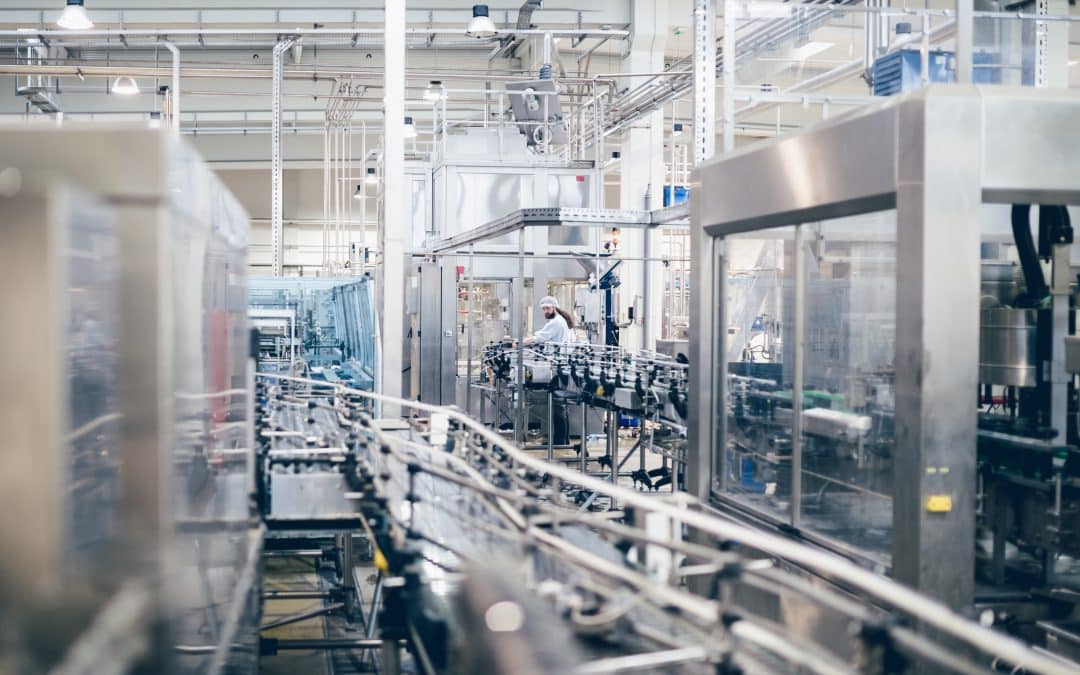
Elintarviketeollisuudessa kuljettimen runko ei ole pelkkä rakenne, vaan osa koko tuotantolinjan hygieniaa. Kun kuljetin kulkee läpi kosteiden pesuvaiheiden, hapanta tai suolaista tuotetta käsittelevien vyöhykkeiden ja toistuvien korkeapainepesujen, materiaalivalinta ja suunnitteluratkaisut vaikuttavat suoraan tuoteturvallisuuteen, puhdistettavuuteen ja laitteen käyttöikään. Rosterirunkoiset kuljettimet ovat elintarvikeympäristössä selkeä standardi, mutta oikean teräslaadun valinta, hygieeninen geometria ja hitsauslaatuun panostaminen ratkaisevat sen, täyttääkö kuljetin oikeasti sille asetetut vaatimukset. Tässä artikkelissa käymme läpi ne tekijät, jotka tuotanto-, kunnossapito- tai laatupäällikön kannattaa tuntea ennen hankintaa.
Ruostumaton teräs elintarvikekuljettimen perusmateriaalina
Ruostumaton kuljetin on elintarvikeympäristössä käytännöllinen valinta ennen kaikkea materiaalin sisäisten ominaisuuksien vuoksi. Ruostumattoman teräksen korroosionkesto perustuu niin sanottuun passiivikerrokseen: ohut kromioksidikerros muodostuu itsestään puhtaalle pinnalle, kun se on hapen vaikutuksen alaisena. Kerros on erittäin tiukasti kiinni perusaineessa ja uusiutuu automaattisesti, jos pinta naarmuttuu tai kuluu mekaanisesti.
Elintarviketeollisuuden kuljettimet altistuvat jatkuvasti kosteudelle, pesuaineille, desinfiointiaineille ja vaihteleville lämpötiloille. Tavallinen rakenneteräs ruostuu ja kuoriutuu näissä olosuhteissa nopeasti, mikä tekee siitä sopimattoman suoran elintarvikekontaktin läheisyyteen. Ruostumaton teräs sen sijaan kestää alkalisia ja happamia pesuliuoksia ilman pintakorroosion riskiä, kunhan materiaalilaatu valitaan käyttökohteen mukaan. Lisäksi teräksen sileä pinta on helppo puhdistaa, eikä se tarjoa kiinnittymisalustaa bakteereille tai muille mikrobeille samalla tavoin kuin huokoinen tai karhentunut pinta.
Pitkä käyttöikä on taloudellinen argumentti materiaalivalinnan tueksi. Kun ruostumaton kuljetin suunnitellaan ja valmistetaan oikein, se kestää elintarvikeympäristön rasitukset vuosikymmeniä ilman merkittäviä korroosiovaurioita. Tämä pienentää elinkaarikustannuksia verrattuna materiaaleihin, jotka vaativat pinnoituksia tai tiheämpää komponenttien uusimista.
Rosteri vai haponkestävä kuljettimen runkoon?
Ruostumattoman teräksen sisällä teräslaadun valinta on yksi hankinnan kriittisimmistä päätöksistä. Kaksi yleisintä vaihtoehtoa elintarvikekuljettimissa ovat rosteri (1.4301, tunnetaan myös nimellä AISI 304) ja haponkestävä teräs (1.4404, AISI 316L). Niiden ominaisuudet poikkeavat toisistaan tavalla, joka vaikuttaa suoraan kuljettimen soveltuvuuteen eri tuotantoympäristöihin.
Haponkestävässä teräksessä on molybdeenilisäys, joka parantaa kloridinkestoa merkittävästi. Tämä tekee siitä paremman valinnan ympäristöihin, joissa esiintyy suolaa, happamia elintarvikkeita tai klooripohjaisia desinfiointiaineita. Rosteri puolestaan riittää moniin kuivempiin tai vähemmän korroosiivisiin sovelluksiin, joissa kloridikuormitus on alhainen.
- Ominaisuus: Tyypillinen käyttö
- Rosteri (1.4301): Kuivat tai kosteuden kannalta maltilliset elintarvikeympäristöt, pakkauslinjat, kuivien tuotteiden käsittely
- Haponkestävä (1.4404): Märkäprosessit, liha- ja kalatuotteet, meijeriteollisuus, suolaiset tai happamat tuotteet
- Ominaisuus: Kloridinkesto
- Rosteri (1.4301): Kohtalainen, altis pistekorroosiolle kloridipitoisissa olosuhteissa
- Haponkestävä (1.4404): Hyvä, molybdeeni estää tehokkaasti pistekorroosiota
- Ominaisuus: Sopii kun
- Rosteri (1.4301): Pesuaineet ovat mietoja ja kloridipitoisuus alhainen
- Haponkestävä (1.4404): Pesuohjelma on intensiivinen, tuote sisältää suolaa tai happoa tai ympäristö on pysyvästi kostea
Käytännössä valinta tehdään aina tuotantoympäristön analyysin perusteella. Jos linjalla käsitellään esimerkiksi suolattua lihaa tai kalatuotteita ja kuljetin pestään säännöllisesti klooripitoisilla aineilla, haponkestävä teräs on perusteltu valinta korroosioriski huomioiden. Räätälöidyn kuljettimen suunnittelu alkaakin aina käyttöympäristön ja pesukäytäntöjen kartoituksesta, jotta materiaalivalinta vastaa todellisia rasitusolosuhteita.
Hygieeninen suunnittelu käytännössä
Oikea materiaali on välttämätön lähtökohta, mutta yksin se ei riitä. Hygieeninen suunnittelu tarkoittaa, että kuljettimen jokainen geometrinen yksityiskohta on mietitty pesun ja puhdistuksen näkökulmasta. Elintarvikeympäristöön tarkoitettu hygieeninen kuljetin eroaa teollisuuskuljettimesta juuri siinä, miten se reagoi päivittäiseen pesuun ja tarkastukseen.
Seuraavat seitsemän periaatetta muodostavat hygieenisen suunnittelun perustan:
- Ei vaakapintoja, joille vesi ja lika jäävät. Vaakatasoiset pinnat, urat ja taskut keräävät elintarvikejäämää ja kosteutta. Rakenteet suunnitellaan viettämään tai pyöristymään niin, että neste valuu pois eikä kerää lika-ainesta.
- Avoimet ja tarkastettavat rakenteet. Jokaisen osan täytyy olla visuaalisesti tarkastettavissa ilman purkamista. Suljetut profiilit ja onkalot, joihin ei pääse käsin tai silmämääräisesti, ovat hygieniariskejä.
- Jatkuvat hitsit ilman rakoja. Pistehitsit tai katkonainen hitsaus jättävät rakoja, joihin bakteerit ja kosteus pääsevät. Jatkuva hitsi sulkee liitoksen kokonaan ja tekee pinnasta pesun kannalta yhtenäisen.
- Pyöristetyt sisänurkat. Terävät sisänurkat ovat mahdottomia puhdistaa täydellisesti. Riittävän säteen omaava pyöristys mahdollistaa harjan tai suihkun pääsyn jokaiseen kohtaan.
- Tiiviit tai helposti avattavat liitokset. Pulttiliitokset ja kiinnittimet suunnitellaan siten, että ne ovat joko täysin tiiviit tai irrotettavissa nopeasti pesua varten. Kierteisiin kertyvä lika on yleinen ongelma, joka ratkaistaan oikealla kiinnitintyypillä.
- Nopeasti irrotettavat osat. Hihnat, ohjainlevyt ja kulutuspinnat irrotetaan ilman erikoistyökaluja. Nopea irrotus lyhentää pesuseisokin kestoa ja parantaa puhdistuksen tasoa.
- Pesua kestävät komponentit. Laakerit, tiivisteet ja kiinnittimet valitaan kestämään käytettäviä pesuaineita ja korkeapainepesua. Väärä laakerimateriaali tai tiivistetyyppi on kuluvien osien yleisimpiä syitä elintarvikelinjoilla.
Erikoiskuljetin suunnitellaan aina asiakkaan tilan, tuotantolinjan ja pesukäytännön mukaan. Hihnakuljettimen ja rullakuljettimen ero vaikuttaa myös hygieeniseen suunnitteluun: rullakuljettimessa on enemmän liitospintoja ja liikkuvia osia, kun taas hihnakuljetin tarjoaa yhtenäisemmän kantopinnan mutta vaatii erityistä huomiota hihnan alla oleviin rakenteisiin.
Hitsaus ja pinnanlaatu ratkaisevat puhdistettavuuden
Kuljettimen hygieeninen laatu ratkeaa viime kädessä hitsauslaadussa ja pinnan viimeistelyssä. Ruostumattoman teräksen hitsauksessa syntyy lämpövärjäytymiä, jotka merkitsevät hitsin lähiympäristön korroosionkeston heikkenemistä. Ilmiön taustalla on kromin diffundoituminen hapettuessa pintaa kohti, jolloin hitsin viereen jää kromiköyhä kerros. Tämä alue on selvästi alttiimpi korroosiohyökkäykselle kuin perusaine.
TIG-hitsaus on ruostumattoman teräksen ensisijainen menetelmä vaativissa elintarvikeympäristöissä, koska se tuottaa kapean ja hallitun lämpövyöhykkeen. Juurikaasun käyttö hitsauksen aikana suojaa hitsin juuren puolen hapettumiselta, mikä on erityisen tärkeää putkimaisissa rakenteissa tai suljetuissa profiileissa, joihin ei pääse jälkikäsittelemään. Ruostumattoman teräksen hitsaus eroaa tavallisesta teräksestä juuri näissä lämmönhallinnan ja suojakaasutuksen yksityiskohdissa. Lisätietoa menetelmästä löytyy myös TIG-hitsauksen periaatteista.
Lämpövärit poistetaan jälkikäsittelyllä, joka palauttaa passiivikerroksen ehjäksi. Pinnan viimeistelyssä tavoitteena on riittävän alhainen karheus, joka estää mikrobien tarttumisen. Kirkkaan metallin, kuten ruostumattoman teräksen, työkalut ja työtilat pidetään erillään mustan teräksen työstöstä. Tämä ei ole pelkästään hygieeninen vaatimus vaan tekninen välttämättömyys: mustan teräksen hiontapöly tai lastut voivat kontaminoida ruostumattoman pinnan ja aiheuttaa rautakorroosion, joka tuhoaa passiivikerroksen paikallisesti.
Ruostumattoman teräksen alihankinta kannattaa keskittää toimittajalle, jolla on erilliset tilat ja välineet kirkkaan metallin käsittelyyn, jotta kontaminaatioriski pysyy hallinnassa koko valmistusprosessin ajan.
Elintarvikekontaktimateriaalit ja komponentit
Elintarvikekontaktin läheisyydessä käytettäviä materiaaleja ohjaa Euroopan parlamentin ja neuvoston asetus (EY) N:o 1935/2004 elintarvikkeiden kanssa kosketukseen joutuvista materiaaleista ja tarvikkeista. Asetus asettaa yleisen vaatimuksen siitä, että materiaalit eivät saa siirtää ainesosia elintarvikkeeseen vaarallisia määriä, muuttaa elintarvikkeen koostumusta tai aiheuttaa muutoksia sen hajussa tai maussa. Kuljettimen komponenttien valinnassa tämä tarkoittaa, että jokainen elintarvikkeen kanssa kosketuksiin joutuva osa on arvioitava tämän vaatimuksen kautta.
Kuljetinhihnat valmistetaan elintarvikeympäristöön soveltuvista materiaaleista, kuten tietyistä polyuretaaneista tai silikonista, jotka kestävät pesuaineita eivätkä siirrä haitallisia ainesosia tuotteeseen. Laakerit valitaan elintarvikerasvoitukseen soveltuviksi tai täysin rasvauksettomiksi, jolloin voiteluaineen kontaminaatioriski poistetaan kokonaan. Muoviset ohjainlevyt, suojukset ja kulumislistat valitaan materiaaleista, jotka on hyväksytty elintarvikekontaktikäyttöön. Myös tiivistemateriaalit, kuten EPDM tai PTFE, arvioidaan käyttökohteen pesuaineiden ja lämpötilojen mukaan.
Komponenttivalinnat dokumentoidaan osana kuljettimen teknistä aineistoa, jotta tuotannon hygieniavastaavalla on käytettävissään tieto jokaisen osan soveltuvuudesta. Tämä helpottaa sekä viranomaistarkastuksia että sisäistä laadunhallintaa.
Pesu, huolto ja kunnossapito elintarvikeympäristössä
Ruostumattoman kuljettimen pitkä käyttöikä edellyttää järjestelmällistä huolto-ohjelmaa. Pesuohjelma suunnitellaan tuotantoympäristön mukaan: pesutiheys, käytettävät aineet ja menetelmät kirjataan ylös, ja niiden toteutumista seurataan osana omavalvontaa. Korkeapainepesua käyttävissä ympäristöissä on tärkeää, että kuljettimen kaikki pinnat ovat pesupisteiden saavutettavissa ilman rakenteita, jotka estävät suihkun pääsyn.
Kuluvat osat, kuten hihnat, laakerit ja kulumislistat, tarkistetaan määräajoin. Ennakoiva kunnossapito tarkoittaa näiden osien vaihtamista ennen kuin ne alkavat aiheuttaa tuotantohäiriöitä tai hygieniariskejä. Hitsien ja liitosten tarkastus kuuluu myös kunnossapito-ohjelmaan: pienetkin halkeamat tai liitosraot voivat kasvaa bakteeripesäkkeiksi, joten ne korjataan välittömästi havaittaessa.
Kunnossapidon tehokkuus mitataan lopulta käytettävyydellä ja laitteen puhtaustasolla. Kuljettimien asennus ja huolto samalta toimittajalta, joka on valmistanut laitteen, varmistaa, että huoltotoimenpiteet perustuvat tarkkaan tietoon rakenteesta ja käytetyistä materiaaleista.
Ruostumattomat kuljettimet MB-Teamilta
Me valmistamme rosteri-, alumiini- ja teräsrunkoisia kuljettimia ja pyöröpöytiä kaikille teollisuuden aloille, mukaan lukien elintarviketeollisuus. Erikoiskuljettimet suunnittelemme ja valmistamme aina asiakkaan tilojen, tuotantolinjan ja vaatimusten mukaan, jolloin hygieeniset yksityiskohdat, materiaalivalinnat ja pesukäytännöt voidaan ottaa huomioon alusta alkaen. Rosterirunkoiset kuljettimet ovat yksi erikoisosaamisalueistamme.
Meillä on pitkä kokemus ruostumattoman teräksen hitsaamisesta ja työstämisestä, ja kirkkaan metallin hitsaus tehdään erikseen suunnitelluissa tiloissa, erillään mustan teräksen työstöstä. Tämä varmistaa, että kontaminaatioriski pysyy hallinnassa koko valmistusprosessin ajan ja hitsausjälki täyttää elintarvikeympäristön vaatimukset. Käytämme TIG-, MIG- ja MAG-hitsausta sekä moderneja levyntyöstömenetelmiä, ja toimitamme kuljettimet asennuksesta huoltoon saakka.
Palvelualueemme kattaa koko Suomen, ja painopiste on Etelä-Suomessa, jossa toimimme muun muassa Helsingissä, Turussa, Tampereella ja luonnollisesti kotikentällämme Salossa. Jos suunnittelet uutta kuljetinratkaisua tai haluat kartoittaa olemassa olevan linjan hygieeniset parannusmahdollisuudet, pyydä tarjous ja kerro meille tarpeistasi.